




(1) Persiapan kanggo tungku peleburan
(2) Ing tungkuDipanasi kudu dirampungake sadurunge nambahake bahan lan kabeh bahan tungku kudu disiapake.
Tungku iki kudu dipanasake nalika lagi dibangun utawa direnovasi utawa produksi dihentikan.

(3) Bahan-bahan lan persiapane
1. Pamilihan bahan baku kudu dikontrol kanthi ketat;
2. Bahan baku sing dibutuhake kanggo bahan-bahan, kalebuingot aluminium,ingot magnesium, mesilikon tal, logam campuran lan bahan liyane kudu bening. Yen ora ana tandha sing jelas, conto kudu dijupuk kanggo verifikasi bahan-bahane sadurunge digunakake;

3. Kepingan tingkat pertama: endhas lan buntut batangan pengecoran sing dipotong ing bengkel pengecoran, lan sisa aluminium cor ing tungku, kudu dianalisis komposisi lan sampling;
4. Ingot aluminium: kualitas ora kurang saka 99,9%;
5. Paduan induk Al-Si digawe dhewe, saben tungku nduweni nilai komposisi kimia;
6.Tembaga, kromium,wesi, mangan,titaniumlan aditif logam liyane kudu adhedhasar persentase isi sing diwenehake dening pemasok;
7. Bahan baku kanthi isi ing ndhuwur kudu garing, resik, lan bebas saka banyu, lemah, lenga, lan liya-liyane.
(4) Sarat panggunaan bahan mentah lan bahan bantu
1. Ingot aluminium ngandhut luwih saka 99,90% Al, paduan aluminium-silikon kalebu kelas telu utawa luwih, ingot magnesium kalebu kelas telu utawa luwih, nitrogen 99,99%,kawat aluminium titanium boron ngandhut luwih saka 5% titanium,fluks droshing, fluks panyulingan, lanfilter busa keramik kudu netepi peraturan sing ana gandhengane.
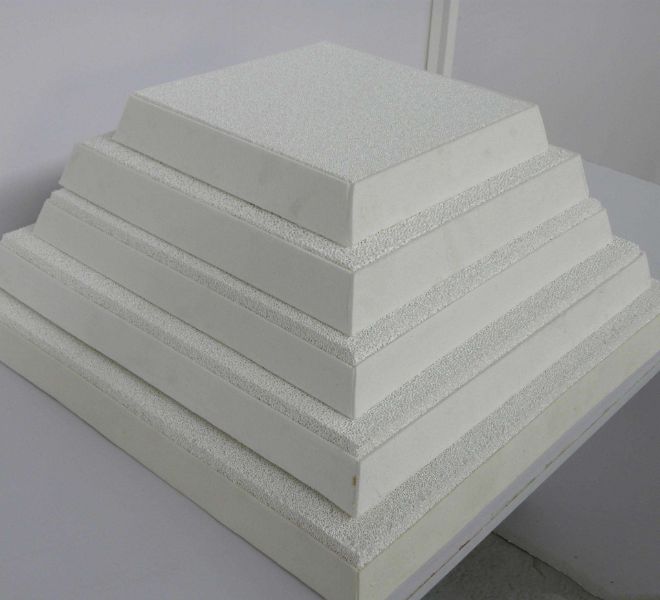
2. Nambahake bahan mentah: Mg - awujud magnesium murni, Si - awujud paduan induk, Ti - awujud kawat boron titanium aluminium
(5) Panganan
1. Sadurunge menehi panganan, priksa manawa tungku wis resik. Gunakake sekop pembersih tungku kanggo ngresiki terak lan oksida ing tembok, pojok tungku, lan dhasar tungku;
2. Sawisé tungku dipateni, yèn tungku isih adhem, tungku kudu dipanasake manèh supaya suhu tungku tekan udakara 700~800℃;
3. Kapisan, tambahake profil bekas utawa bahan bekas liyane sing cukup kanggo nggawe dhasar. Luwih becik ditambahake udakara 500mm saka port pangasilan. Banjur tambahake sisa-sisa gedhe lan kobong bebarengan. Sawise kobongan, bahan dasar ing tungku poros bakal cepet tiba. Sawetara sisa gedhe kudu ditambahake kanthi tepat wektu, banjur batangan aluminium kudu ditambahake. Sawise miwiti nambah batangan aluminium, pangasilan bisa terus-terusan utawa selang-seling, nanging pangasilan kudu njaga wektu tungku kosong ora luwih saka 400mm, lan batangan aluminium kudu ditambahake langsung, banjur tambahake sisa-sisa gedhe lan tutup tutup tungku. Sawise leleh rampung, bukak tutup udakara 20 menit lan aduk, banjur wiwiti nambahake sisa-sisa cilik kayata profil bekas. Ing wektu sing padha, wadhah tungku kudu dijaga cilik nganti sisa-sisa ditambahake kanthi lengkap lan tutup tungku bisa ditutup.
(6) Pènget kanggo petugas sing mangan
1. Wektu tungku kosong kudu diamati kapan wae supaya bisa nambah bahan kanthi tepat wektu. Amarga yen wektu tungku kosong kedawanen, ora mung bakal nambah suhu asap knalpot, nanging uga nambah konsumsi energi kanthi signifikan, nambah suhu port feeding, lan ngrusak lingkungan operasi. Kajaba iku, tungku bakal dadi panas banget lan lapisan tungku bakal kobong.
2. Urutan pangonan ora bisa diganti sembrono. Yen sampeyan nambahake ingot aluminium dhisik tanpa nambahake sisa-sisa ing sisih ngisor, sisih ngisor tungku bakal cepet rusak. Yen ingot aluminium tinimbang umume sisa ditambahake pungkasan, wektu leleh bakal luwih suwe. Akibate, wektu kosong tungku bakal luwih suwe, sing mengaruhi umur tungku, nambah konsumsi energi, lan nambah kerugian kobong kanthi signifikan. Ingot paduan tahan api bisa ditambahake langsung sawise nyelehake bahan, kayata silikon, mangan, tembaga, lan liya-liyane, supaya ingot paduan bakal dipencet ing sangisore ingot aluminium supaya alon-alon leleh, nyuda kerugian kobong. Paduan sing gampang leleh lan kobong kayata ingot magnesium, langsung ditambahake menyang cairan aluminium saka lawang tungku.
3. Elinga suhu tungku, suhu cairan aluminium ing blumbang cair, kecepatan leleh, tekanan tungku, suhu geni lan kahanan materi ing tungku ing saben wektu, supaya bisa nyetel ukuran geni kanthi cepet kanggo nyegah kerusakan peralatan lan produksi produk sampah;
4. Sajrone proses pangisian daya normal, yen muatan ing tungku ora mudhun suwe lan geni metu saka port pangisian daya, kemungkinan materi kasebut macet ing tungku. Sampeyan kudu langsung nusuk nganggo batang wesi saka ndhuwur tungku. Yen iki ora bisa, sampeyan kudu mateni pengawet panas, gunakake kompor leleh kanggo manasi supaya aluminium cair ora panas banget nganti muatane mudhun. Ing wektu iki, sampeyan kudu ati-ati babagan aluminium cair sing cipratan ing lawang tungku lan nglarani wong.
(7) Pengapian lan pangaturan tungku peleburan
1. Tutup katup udara, bukak lawang tungku lan tutup ndhuwur, uripake kipas kanggo ngilangake lenga sing nglumpuk ing tungku, lan mateni kipas;
2. Urubna geni saka bolongan kontak, uripna kipas alon-alon, bukak katup oli lan sawise kontak sukses, atur jumlah oli lan udara supaya geni lan asap sithik metu saka tungku. Tutup lawang tungku lan lebokake proses peleburan normal.
3. Leleh
Sajrone proses pemanasan lan peleburan, kudu kerep diaduk, lan pindhah logam aluminium gedhe sing durung leleh menyang area suhu dhuwur kanggo nyepetake peleburan. Sawise kabeh bahan leleh (suhu aluminium sing leleh ora kena ngluwihi 730 ~ 750 °C ing wektu iki). Gunakake lapisan drossing flux kanggo misahake terak aluminium lan ngresiki terak ing permukaan cairan aluminium. Banjur lebokake ingot silikon lan magnesium menyang cairan aluminium. Tambahake ingot magnesium lan aduk rata. Gunakake spatula kanggo mencet ingot magnesium ing sangisore cairan aluminium kanggo nyegah kerusakan kobong.
(8) Aduk
1. Sawisé aditif logam lan ingot magnesium ditambahake lan dilelehké kanthi sampurna, leleh kudu diaduk rata lan tliti. Sajrone diaduk, spatula ora kena kena permukaan cairan lan kudu obah kanthi lancar kanggo ngilangi pojok-pojok sing mati;
2. Kanggo njamin komposisi logam campuran sing seragam lan terus-terusan, wektu aduk dibutuhake 30 menit.
(9) Panyulingan
1. Gunakake 2 botol nitrogen kanggo saben tungku aluminium cair, atur tekanan dadi 0,3 ~ 0,5 mpz, lan godhog nganti 20 ~ 25 menit. Pipa knalpot obah kanthi lancar maju mundur ing ngarep kolam cair tanpa ninggalake papan kosong. Proses penyulingan kudu dimurnikake. Suhu aluminium cair ing tungku kudu ana ing kisaran 730 nganti 750 °C;
2. Sawiséfluks penyulingan yen disemprot, gas nitrogen kudu diterusake udakara sak menit kanggo mbusak kabeh fluks penyulingan sing isih ana ing pipa, banjur pipa penyulingan kudu dikosongake saka lelehan lan gas nitrogen kudu dipateni;
3. Sawisé dimurnèkaké, lumahing kudu diilangi lan lapisannutupi flukskudu diwutahake ing permukaan sing wis dilelehke.
(10) Atur bahan-bahan
Asil tes kudu tundhuk karo pranata "Standar Kontrol Internal kanggo Komposisi Kimia Paduan Aluminium"
Wektu kiriman: 11-Okt-2023