




Pengecoran billet aluminium: Pabrik kita nggunakake tingkat kapadhetan sing padhapengecoran ndhuwur panas
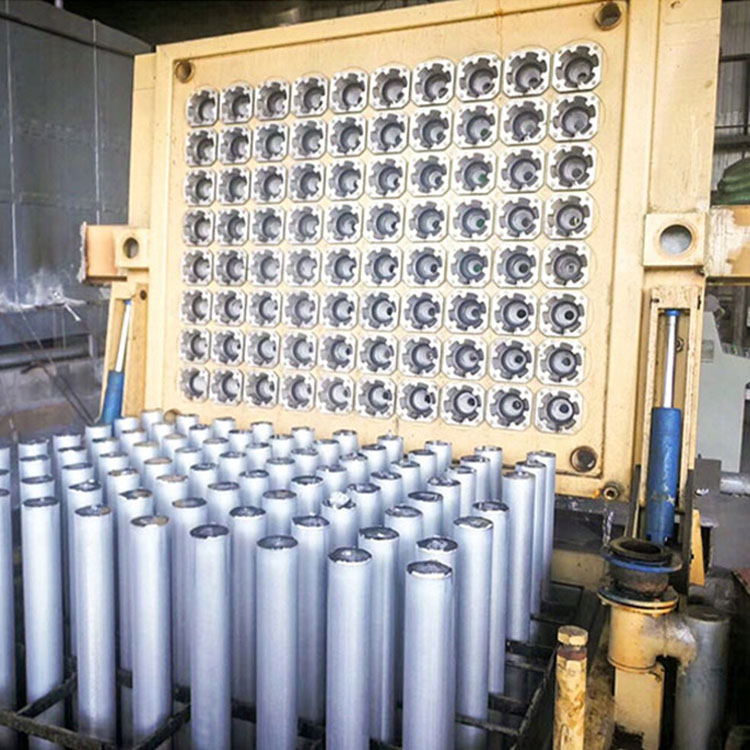
Standar sadurunge casting
1. Bedak talkkudu alus lan kuwat nalika nggawe cetakan;
2.Pelat shunt, ngumbah,lan casing kudu dilapisi nganggo lapisan tipissari talk, ora ana wesi sing katon,cincin grafitlan piring adaptor kudu dihalusake nganggo lendhut sing dicampur karo bedak lan lemak babi, lan saluran sing diliwati cairan aluminium sing seragam kudu dijaga supaya tetep resik lan garing.
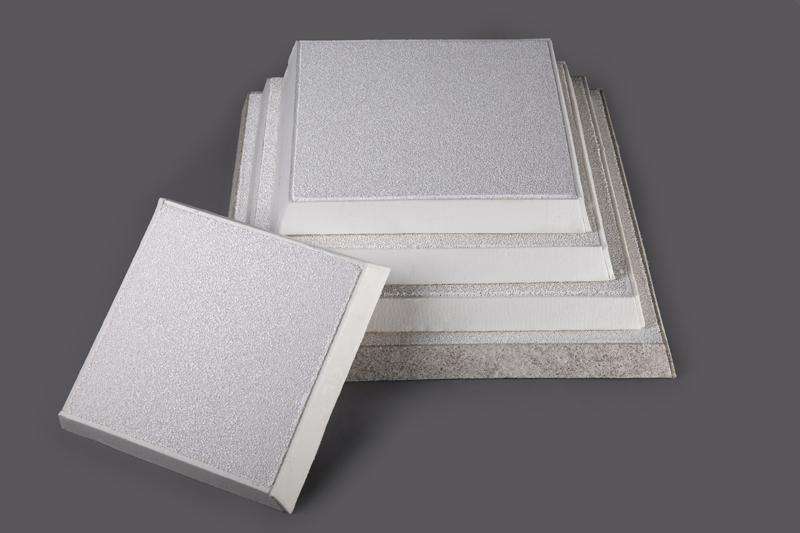
3. Ingpiring filter keramikkudu lengkap lan tanpa cacat, lan ora ana celah ing sambungan karo mesin cuci, lan kudu diganti saben-saben tungku dicor, lan dipanggang nganggo geni nganti abang peteng;
4. Kepala ingot kudu dikeringake lan meja cor diratakake, dhasar lankristalisasikudu dikoordinasi kanthi bener, fenomena banyu bali ora diidini, lan tali kawat piranti wiwitan kudu dilonggarake;
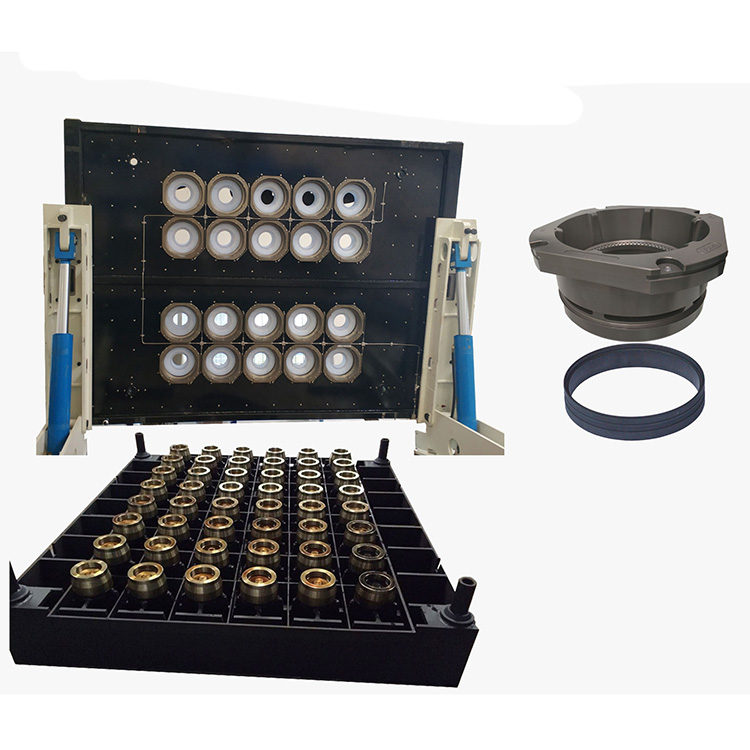
5. Endhas ingot munggah menyang posisi wiwitan (endhas ingot batang 50mm lan ndhuwur ana 4mm saka pucuk ngisor cincin grafit 4mm lan 150mm ing ngisor batang 0~4mm);
6. Pasang plat gerbang wiwitan lan priksa manawa wujud ndhuwur lan ngisor mesin casting normal;
7. Priksa status pompa inlet lan outlet;
8. Bukak klep saluran pembuangan lan bukak menara banyu adhem;
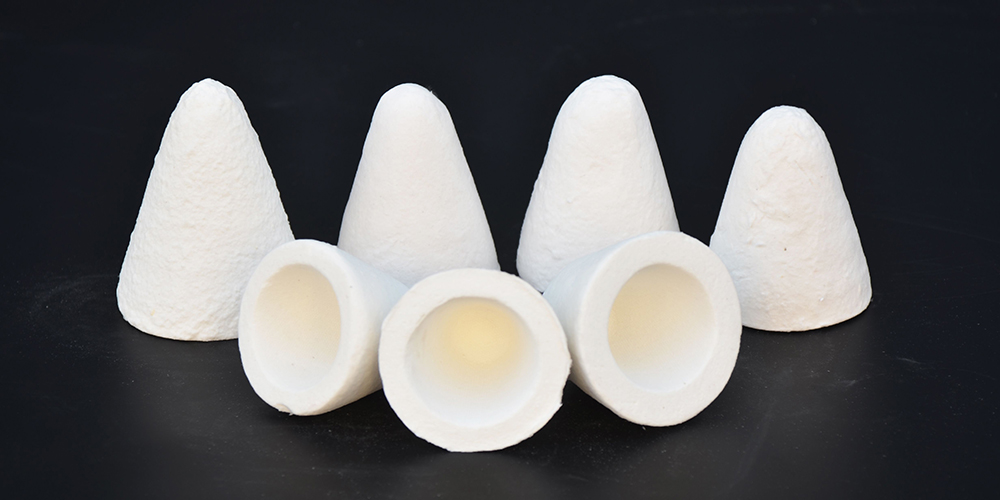
Sumbat Kerucut Aluminium Silikat Kanggo Nyegah Tungku Aluminium Cair
9. Uripake pompa banyu lan atur miturut volume banyu sing dicur;
PISANG GERGAJI PADA MESIN PENARIK UNTUK MEGERGAJI PROFIL ALUMINIUM
10. Priksa manawa banyu ora mlebu ing endhas ingot;
11. Siapke colokan, batang las, stek wesi lan piranti lan bahan liyane sing cocog.
Wektu kiriman: 9-Feb-2023